Глобальна сталеливарна та феросплавна промисловість залежить від графітових електродів як основних витратних компонентів для електродугових печей (EAF) і печей із зануреною дугою (SAF). Ці циліндричні графітові компоненти несуть потужні електричні струми в печі, генеруючи інтенсивне тепло через дугу або резистивне нагрівання, яке плавить сталевий брухт, відновлює руду та виробляє сплави. Оскільки сталеливарна промисловість переходить на виробництво електропечей із меншим вмістом вуглецю, а глобальний попит на феросплави зростає разом із розширенням інфраструктури та відновлюваних джерел енергії, графітові електроди залишаються незамінними для сучасної металургії.
Світове щорічне споживання графітового електроду в останні роки становило приблизно 966 000 метричних тонн, причому попит тісно пов’язаний з обсягами виробництва сталі в електродугових печах. Графітові електроди класифікуються за трьома основними класами залежно від продуктивності: звичайної потужності (RP), високої потужності (HP) і ультра-високої потужності (UHP). Електроди UHP, виготовлені з першокласної сировини голчастого коксу, витримують найвищу густину струму та домінують у сучасних високо-сталеплавильних печах, тоді як марки HP і RP служать для менших печей і виробництва феросплавів.
У електродуговій сталеплавильній печі графітові електроди є критичною ланкою між джерелом електроенергії та ванною розплавленої сталі. Три електроди великого-діаметра (зазвичай 300–700 мм) опускають у піч, і електричний струм проходить між кінчиками електродів і сталевим брухтом, створюючи температуру понад 3000 градусів. Ця екстремальна температура швидко плавить металобрухт, дозволяючи EAF повністю нагріти сталь за 40–60 хвилин. Електроди поступово витрачаються під час роботи-як через сублімацію на гарячому кінчику, так і через окислення на бічних поверхнях-і постійно подаються в піч для підтримки оптимальної довжини дуги.
Унікальні властивості графіту роблять його єдиним практичним матеріалом для цього складного застосування. Він поєднує в собі чудову електропровідність зі здатністю витримувати температури, що значно перевищують температуру плавлення сталі. На відміну від металевих провідників, графіт не плавиться; натомість він сублімується безпосередньо з твердого стану в газ приблизно при 3600 градусах, що дозволяє зберегти структурну цілісність на кінці дуги. Графіт також має хорошу стійкість до термічного удару, механічну міцність за високих температур і відносно низьку вартість порівняно з іншими -температуропровідними матеріалами.
Крім виробництва сталі, графітові електроди необхідні для виробництва феросплавів і металевого кремнію в печах із зануреною дугою. Ферросиліцій, феромарганець, ферохром, металевий кремній і карбід кальцію виробляються у великих SAF, де електроди частково заглиблені в шихту сировини. Тут електроди працюють в умовах безперервного високого-навантаження, надаючи струм, який нагріває заряд через дугу та резистивне нагрівання вантажу. Вимоги дещо відрізняються від сталеплавильних-феросплавних печей, які приділяють більшу увагу стійкості до окислення та тривалому терміну служби завдяки безперервній роботі-, але основні матеріальні переваги графіту залишаються незмінними.
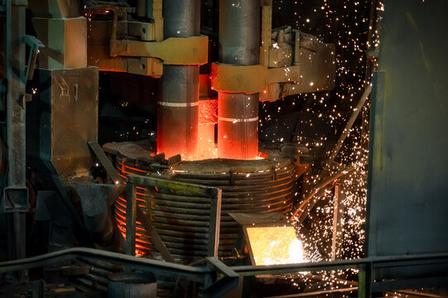
Малюнок 1: Графітові електроди, що працюють у дуговій електропечі, генерують температуру понад 3000 градусів для плавлення сталевого брухту для виробництва вторинної сталі.
Виробництво графітових електродів – це складний багато-етапний процес. Високоякісний -голчастий кокс (для марок UHP) або звичайний нафтовий кокс подрібнюють, сортують за розміром і змішують із в’язкою кам’яновугільної смоли. Суміш екструдується в циліндричні зелені тіла, потім запікається при ~1000 градусів для карбонізації сполучного. Високоякісні-сорти піддаються вакуумному просочуванню пеком для підвищення щільності та міцності з подальшим повторним випіканням. Останнім і найбільш енергоємним-етапом є графітизація, коли електроди нагріваються приблизно до 3000 градусів у печах Ачесона, перетворюючи структуру аморфного вуглецю на впорядкований кристалічний графіт. Остаточна обробка з ЧПУ створює точні різьбові з’єднання для монтажу ніпеля.
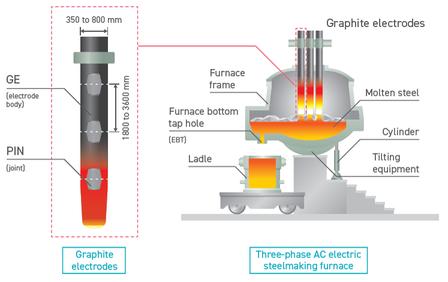
Рисунок 2: Три{1}}схема електродугової печі змінного струму, на якій показано конфігурацію графітового електрода та основні компоненти печі. Джерело: Resonac.
Фабрика абразивних і графітових форм Huixian Jinchengвикористовує свій 40+-річний досвід обробки графіту для виробництва-заготовок графітового електрода високої щільності та нестандартних електродних компонентів для металургійного застосування. Заснована в 1984 році в місті Хуйсянь, провінція Хенань, компанія виробляє ряд металургійних графітових виробів за допомогою пресування порошків, вакуумного просочення та процесів точної обробки, оптимізованих для високо{4}}температурних промислових середовищ.
Jincheng Graphite виробляє електродні -графітові матеріали, використовуючи першокласну сировину, зокрема формований графіт та ізостатичний графіт, адаптований до конкретних вимог до щільності струму та температури. Процес порошкового формування компанії застосовує тиск 10–90 МПа для формування щільних однорідних графітових заготовок із незмінними структурними властивостями. Кілька циклів вакуумного просочення фенольною смолою або кам’яновугільним пеком додатково збільшують щільність, зменшують пористість і покращують стійкість до окислення-, подовжуючи термін служби електродів і знижуючи норми споживання на тонну виробленого металу.
Маючи на своєму підприємстві понад 50 обробних центрів з ЧПК, Jincheng Graphite може обробляти графітові електроди та електродні компоненти максимальним розміром до 1000 мм. Компанія спеціалізується на електродах спеціального-розміру, спеціальних-профільних електродах і компонентах для з’єднання електродів для спеціальних металургійних печей, у яких не використовуються стандартні розміри електродів. Ця можливість налаштування обслуговує ливарні цехи, заводи з виплавки феросплавів і рідкоземельні електролізи з особливими вимогами до процесу.
Забезпечення якості має першорядне значення для металургійних електродів, оскільки передчасна поломка або надмірне споживання безпосередньо впливають на витрати виробництва та час безвідмовної роботи печі. Jincheng Graphite проводить комплексне тестування, включаючи вимірювання насипної щільності, тестування питомого електричного опору, оцінку міцності на стиск і перевірку ефективності при термічному ударі. Кожна партія простежується в процесі виробництва, що забезпечує незмінну якість для-постійних клієнтів.
Заглядаючи в майбутнє, кілька галузевих тенденцій впливатимуть на попит на графітовий електрод. Глобальний перехід до виробництва сталі з низьким вмістом вуглецю-надає перевагу електродуговим печам, які використовують більше переробленого брухту та генерують менше викидів, ніж доменні печі-, що безпосередньо збільшує попит на графітовий електрод на тонну виробленої сталі. Зростання секторів електромобілів і відновлюваних джерел енергії стимулює попит на феросплави та металевий кремній, які використовуються в акумуляторах, двигунах і сонячних панелях. А постійне вдосконалення електродної технології-включно з матеріалами вищої-щільності, оптимізованими конструкціями з’єднань і антиоксидантними покриттями-допоможе металургійним операторам зменшити споживання та підвищити продуктивність печей. Для таких виробників графіту, як Jincheng Graphite, ці тенденції підтримують стійкий попит на високо-якісні металургійні електроди.